1123
Prompt
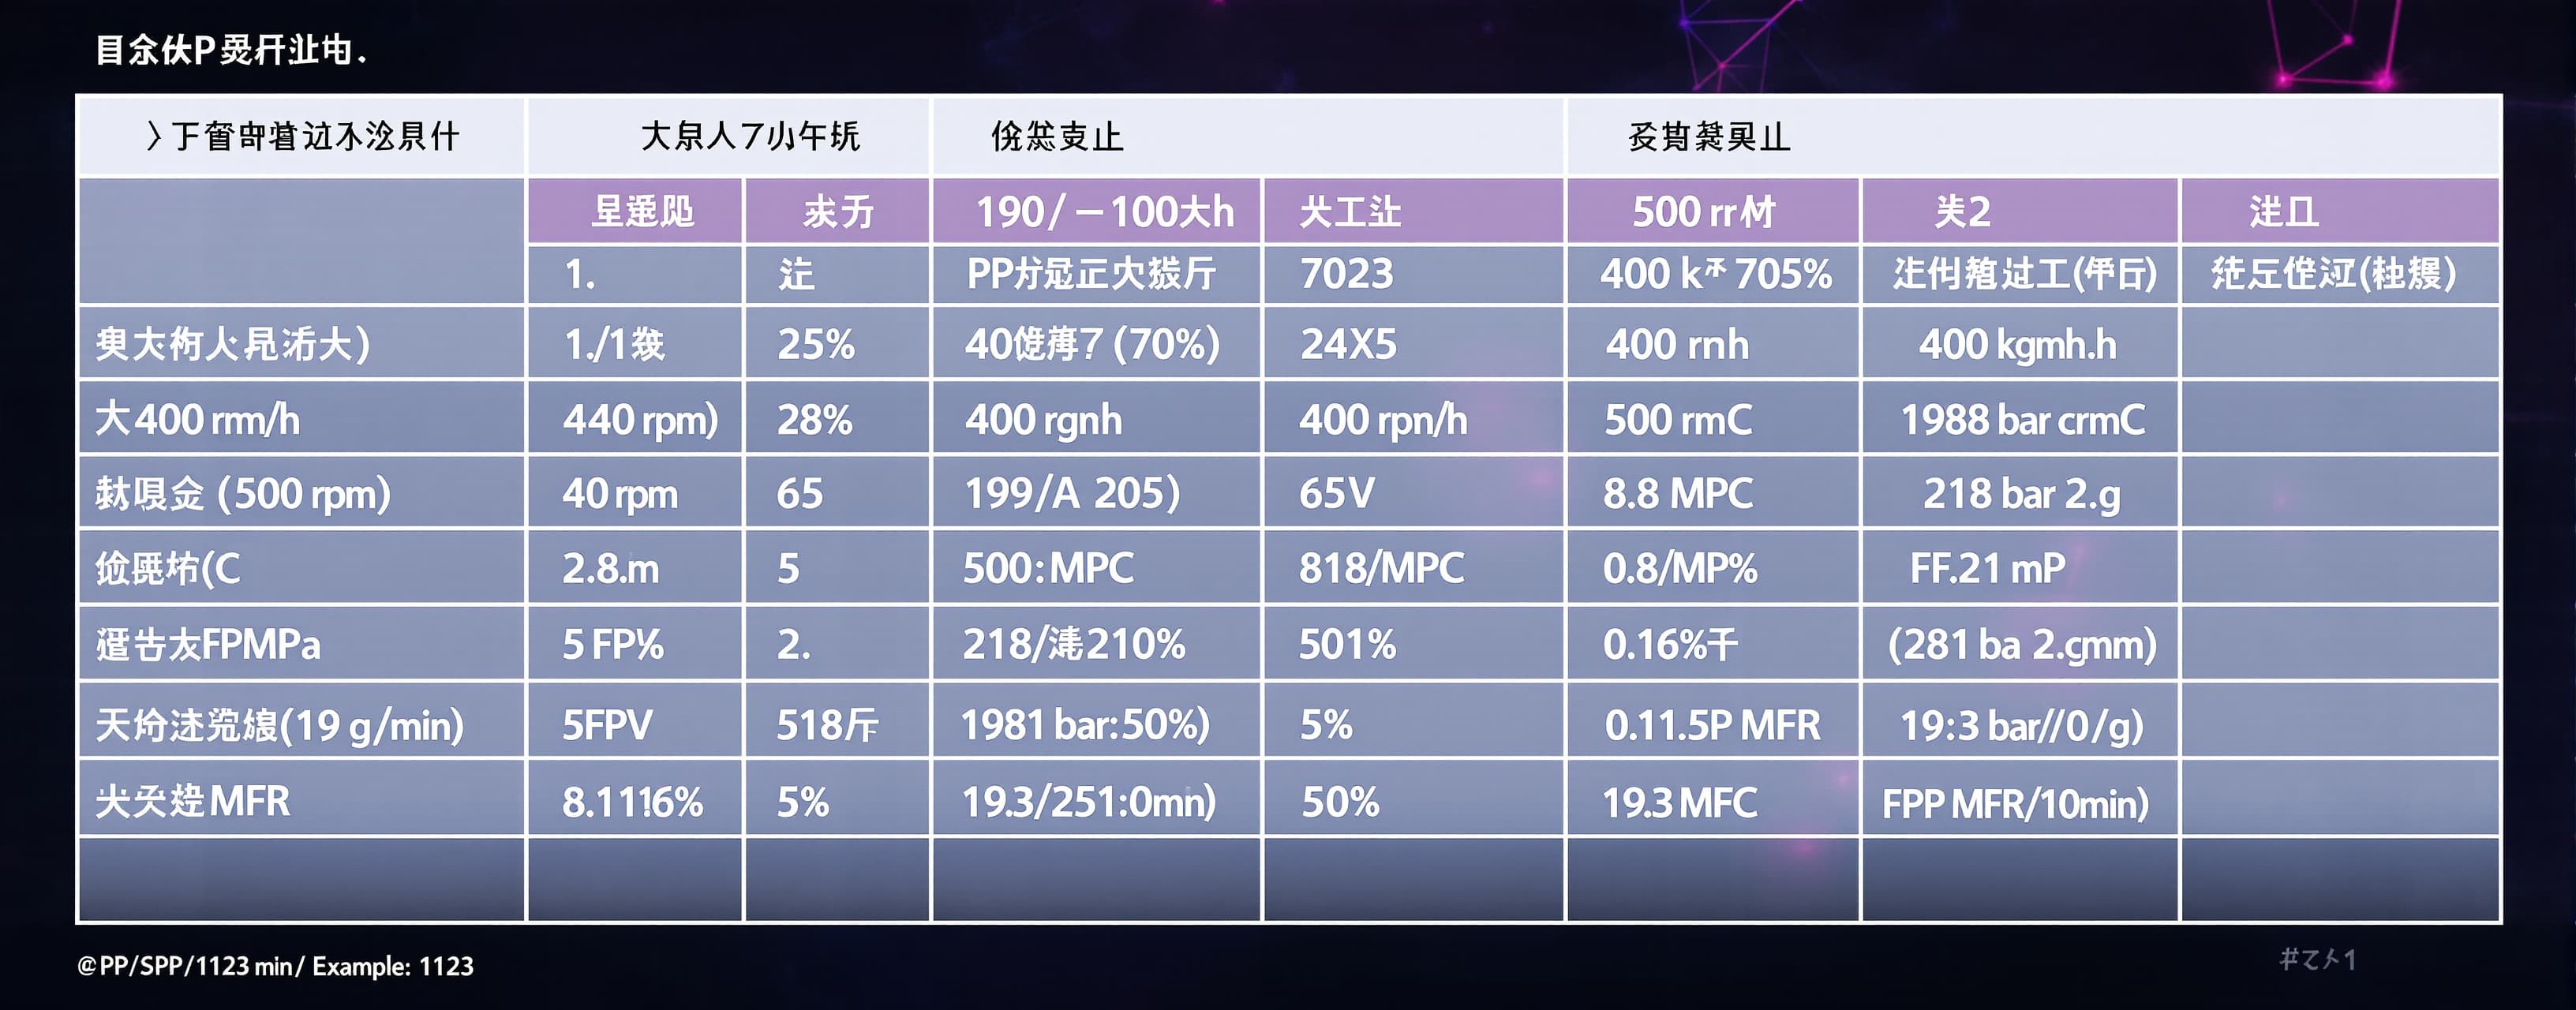
你现在作为塑料改性、色母粒与双螺杆挤出方向的高级工程师。 下面是一个真实生产场景。请不要把所有可能性平铺罗列,而要判断“主因、次因、假线索”,并设计最少实验区分它们。 ## 一、生产背景 某公司生产 PP 红色色母粒。 配方固定: * PP载体:70% * 红色有机颜料:28% * 分散剂:2% 第一次生产完全正常。 第二次生产时,配方比例没有改变,颜料也是同一供应商、同一批次,但出现: 1. 色母中偶发明显色点; 2. 成品整体色相比正常批次略偏黄; 3. 将螺杆转速从 400 rpm 提高到 500 rpm 后,色点明显减少; 4. 但 500 rpm 下黄变进一步加重。 ## 二、两次生产的记录 ### 第一次正常生产 * 螺杆:400 rpm * 产量:65 kg/h * 筒体设定:190 / 200 / 205 / 205 / 210℃ * 实测熔体温度:218~221℃ * 模头压力:8.1 MPa * 电机负载:51% * FPV:0.11 bar·cm³/g * 载体PP MFR:19.3 g/10 min ### 第二次异常生产 设备设定参数完全没有主动修改: * 螺杆:400 rpm * 产量:65 kg/h * 筒体设定:190 / 200 / 205 / 205 / 210℃ * 实测熔体温度:233~237℃ * 模头压力:11.5 MPa * 电机负载:61% * FPV:0.27 bar·cm³/g * 本次使用的载体PP MFR:14.8 g/10 min 注意: 两个载体都属于“同一个牌号”,但不是同一个生产批次。 ## 三、进一步观察 1. 异常批颜料含水率:0.08% 2. 正常批颜料含水率:0.07% 3. 延长预混时间后,色点没有明显改善。 4. 把螺杆转速提高到500 rpm: * 色点减少约70% * 熔体温度升至248℃ * 模头压力升至12.8 MPa * 黄变进一步明显 5. 更换一套全新的同规格筛网后,在400 rpm下: * 熔体温度下降约8℃ * 模头压力下降约2.0 MPa * 色点明显减少,但仍没有完全消失。 6. 改回第一次使用的PP载体批次,同时保留旧筛网,在400 rpm下: * 熔体温度恢复到220℃左右 * 模头压力恢复到8~9 MPa * 色点基本消失 * 黄变基本消失。 ## 四、请回答 ### 1. 根因判断 请明确区分: * 主因 * 次要放大因素 * 表面现象 * 可以基本排除的因素 不要只说“可能是A,也可能是B”。 ### 2. 建立因果链 请把下面这些因素连成一个完整因果链: 载体MFR变化 → 熔体黏度 → 熔融/润湿 → 颜料分散 → 模头压力 → 剪切/粘性耗散 → 熔体温度 → 热降解/黄变 → 色点 指出哪些箭头成立,哪些不能直接这么推。 ### 3. 为什么500 rpm后色点减少,但黄变加重? 请从: * 剪切速率 * 剪切应力 * 黏度 * 停留时间 * 压力 * 粘性耗散 * 熔体温度 * 热氧降解 几个方面解释。 ### 4. 设计最小实验 假设你只能再做4锅实验,请设计一个尽可能有信息量的实验矩阵,用来区分: * PP载体批次问题 * 筛网阻力问题 * 颜料分散问题 * 设备热历史问题 说明每锅应该怎么设置,以及分别看哪些指标。 ### 5. 判断以下说法是否正确 A:“色点减少,所以一定证明颜料团聚被打散了。” B:“载体MFR从19.3降到14.8,所以一定是载体分子量变高导致的。” C:“筛网压力增大,所以一定是颜料分散不好导致的。” D:“提高螺杆速度以后黄变,因此应该降低机筒设定温度。” 逐条判断,并说明原因。 ### 6. 如果你是业务员 客户对你说: > “你们这个色粉分散不好,换个色粉就好了。” 你不能直接答应,也不能直接反驳。 请告诉我: * 你会向客户/工程师索取哪些关键数据; * 哪些数据最值得优先拿; * 你会如何把这个问题转述给公司工程师,才能让工程师快速进入状态。 最后,请给出一个你认为最可能的根因结论,并明确说明证据强度。 不要为了显得专业而编造具体温度阈值、添加比例或材料参数;没有依据的数据请明确说不知道。
